INFORME TÉCNICO
Línea integrada de granallado y pintura
INTEGRACIÓN DE PROCESOS
Ventajas y criterios para fabricantes de estructuras metálicas
Los fabricantes de estructuras metálicas, maquinaria agrícola, carrocerías y equipos industriales enfrentan un dilema frecuente: granallar en un área y pintar en otra implica trasladar las piezas, gestionar la ventana de re-oxidación del acero desnudo y asumir el riesgo de daños y variaciones de calidad en el camino. La línea integrada de granallado y pintura resuelve ese problema conectando los dos procesos en un flujo continuo. Este informe analiza cuándo conviene integrar, qué componentes tiene una línea completa y qué beneficios medibles aporta.
El problema de los procesos separados
• Ventana de re-oxidación: el acero granallado es altamente reactivo. En función de la temperatura y la humedad relativa del ambiente, puede comenzar a oxidarse en pocas horas. Si el trayecto entre la granalladora y la cabina de pintura no está controlado, la superficie llega contaminada a la aplicación del recubrimiento y la adherencia queda comprometida desde el inicio.
• Re-manipuleos y daños: cada transferencia de piezas entre procesos implica grúas, montacargas, eslingas y operarios. Cada manipuleo es una oportunidad de daño mecánico en la superficie ya preparada: abolladuras, marcas, contaminación con grasa. En piezas de geometría compleja o gran porte, el riesgo es proporcional al tamaño.
• Variabilidad de calidad: cuando el granallado y la pintura son procesos independientes —a veces en distintos turnos, a veces subcontratados— el control de la secuencia completa se fragmenta. La calidad del resultado final depende de la coordinación entre dos procesos que no se ven entre sí.
• Costo operativo duplicado: dos instalaciones separadas implican dos sistemas de ventilación, dos equipos de extracción, dos áreas de carga y descarga, y tiempos muertos entre procesos. El costo por m² pintado es sistemáticamente mayor que en una línea continua equivalente.
Componentes de una línea integrada
Una línea integrada de granallado y pintura combina los siguientes módulos en un flujo secuencial continuo:
• Granalladora de pasaje continuo: primer eslabón de la línea. Elimina la laminilla, el óxido y los contaminantes de la materia prima o de la estructura soldada y genera el perfil de rugosidad para el recubrimiento. La pieza avanza colgada (transporte aéreo) o sobre rodillos según la geometría.
• Cabina de imprimación: aplicación del recubrimiento primario inmediatamente después del granallado. El módulo puede ser una cabina de shop primer (en líneas de materia prima: imprimación transitoria de 15-25 µm que permite soldar sobre ella) o una cabina de fondo anticorrosivo (en líneas de estructura terminada: primera mano del sistema de pintura definitivo, mayor espesor, sin posibilidad de soldadura posterior). La proximidad entre la granalladora y la cabina de imprimación es el elemento clave que elimina la ventana de re-oxidación: en líneas de alta producción, el tiempo entre el granallado y la aplicación puede ser de minutos.
• Horno de secado o gelificación: fuerza el curado de la imprimación antes de continuar el proceso de fabricación (corte, soldadura) o la aplicación del sistema de pintura de terminación. Reduce el tiempo de espera entre capas y asegura la adhesión del sistema completo.
• Cabina de pintura de terminación: aplicación del sistema de pintura final (anticorrosivo + terminación, o sistema completo según especificación del cliente). Puede ser pintura líquida por aspersión, electroforesis o pintura en polvo según el proceso.
• Horno de curado: curado del sistema de pintura completo. Garantiza la dureza y adherencia finales del recubrimiento.
• Sistema de transporte aéreo (Power and Free o monorriel): conecta todos los módulos y permite velocidad de avance variable según el tiempo de proceso requerido en cada estación. La automatización del transporte elimina los re-manipuleos manuales entre módulos.
Cuándo conviene integrar y cuándo no
La línea integrada no es la solución correcta para todos los casos. Los criterios de decisión principales son:
• Volumen de producción: la línea integrada justifica su inversión a partir de cierto volumen mínimo de producción. Para fabricantes con producción continua o ciclos de alta repetitividad (misma pieza en grandes cantidades), la amortización es rápida y el ahorro operativo es significativo.
• Tipo de pieza: la geometría, el peso y las dimensiones de la pieza determinan el tipo de transporte y de granalladora compatible. Piezas con geometría regular y pasaje continuo son las más aptas. Estructuras de gran porte o geometría excepcional pueden requerir nave combinada con procesos semi-automatizados.
• Sistema de pintura: el sistema de recubrimiento (pintura líquida, polvo, electroforesis, imprimación + terminación) define los módulos necesarios y las temperaturas de horno requeridas. Algunos sistemas requieren condiciones de temperatura y humedad controladas en toda la línea.
• Espacio disponible en planta: la línea integrada requiere un layout lineal con espacio para todos los módulos en secuencia. El análisis del espacio disponible es el primer paso del diseño de la instalación.
• Procesos separados cuando conviene: la cabina de pintura independiente sigue siendo válida para fabricantes con producción de baja escala, gran variedad de piezas no repetitivas, o cuando el granallado y la pintura pertenecen a etapas productivas muy distantes en el tiempo.
Beneficios medibles de la línea integrada
• Eliminación de la re-oxidación: el tiempo entre el granallado y la imprimación se reduce de horas o días a minutos. La superficie llega al recubrimiento en el estado óptimo, con el perfil de rugosidad íntegro y sin oxidación incipiente.
• Reducción de manipuleos: el sistema de transporte aéreo conectado elimina las transferencias manuales entre procesos. Menos manipuleos = menos daños, menos personal de logística interna y menor tiempo de proceso total.
• Homogeneidad de terminación: los parámetros de granallado, imprimación y curado son constantes en todas las piezas. El resultado final es uniforme pieza a pieza, lo que facilita la certificación de calidad y reduce los rechazos.
• Mayor productividad por turno: el flujo continuo elimina los tiempos muertos entre procesos. La producción por turno de trabajo en una línea integrada es sistemáticamente mayor que en procesos separados de igual capacidad instalada.
• Menor costo por m² pintado: la combinación de menor consumo de mano de obra, menor energía total (hornos compartidos, ventilación unificada) y menor tasa de re-trabajo reduce el costo operativo por unidad de área pintada.
• Trazabilidad del proceso completo: en una línea integrada, los parámetros de granallado y pintura se registran en el mismo ciclo productivo. Eso facilita la trazabilidad requerida por normas de calidad (ISO 9001, especificaciones de cliente) y la detección de causas raíz ante una no conformidad.
SIGA EXPLORANDO
Equipos y contenido relacionado
INFORME TÉCNICO
Granallado de perfiles y estructuras metálicas
Dos etapas del proceso: materia prima antes de fabricar y estructura terminada antes de pintar
Leer más
informe técnico
Corrosión en acero y rol del granallado
Cómo la preparación de superficie extiende la vida útil del acero
Leer más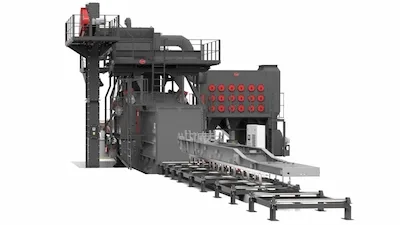
Lineas PER, EST y CH
Granalladora de perfiles y estructuras
Granalladoras automáticas para perfiles, tubos, spools y estructuras soldadas.
Leer másInstalaciones
Equipos en funcionamiento
VIDEOS
Equipos en acción
Proyectos Especiales
CYM Materiales lo desarrolla
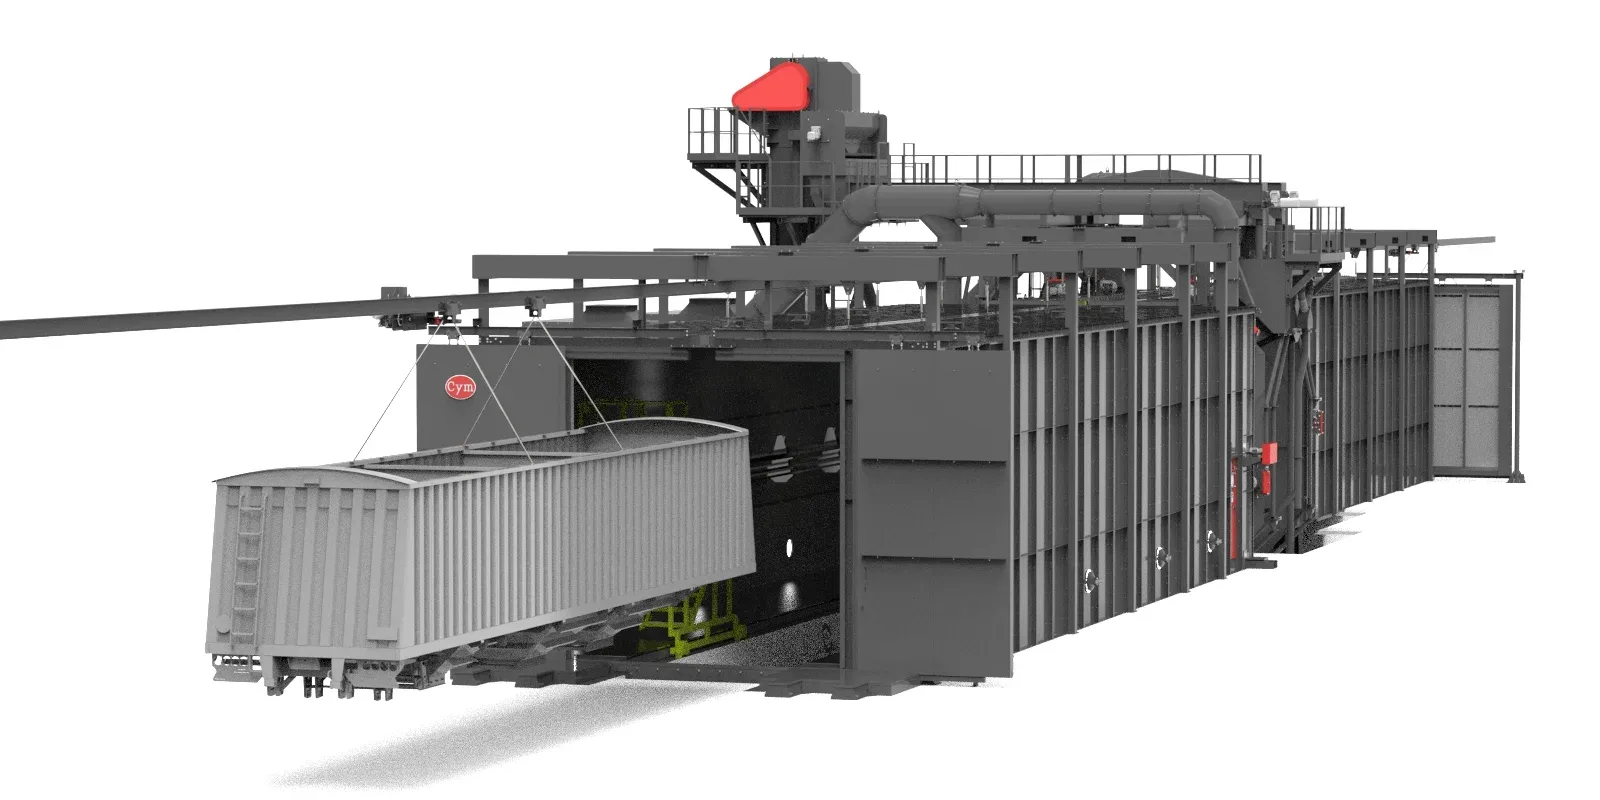
¿Está evaluando integrar su proceso de granallado con una línea de pintura?
Nuestro departamento de Ingeniería y Ventas trabaja junto al cliente para diseñar la solución a medida, reduciendo costos operativos y maximizando la productividad. Cada proyecto parte de un relevamiento técnico detallado y culmina en un equipo construido y probado en nuestra planta.
Consultar con un especialistaPublicado: julio de 2026